
ভালভ কাস্টিং গাইড: উপকরণ, ঢালাই প্রক্রিয়া, ত্রুটি, এবং নির্বাচন
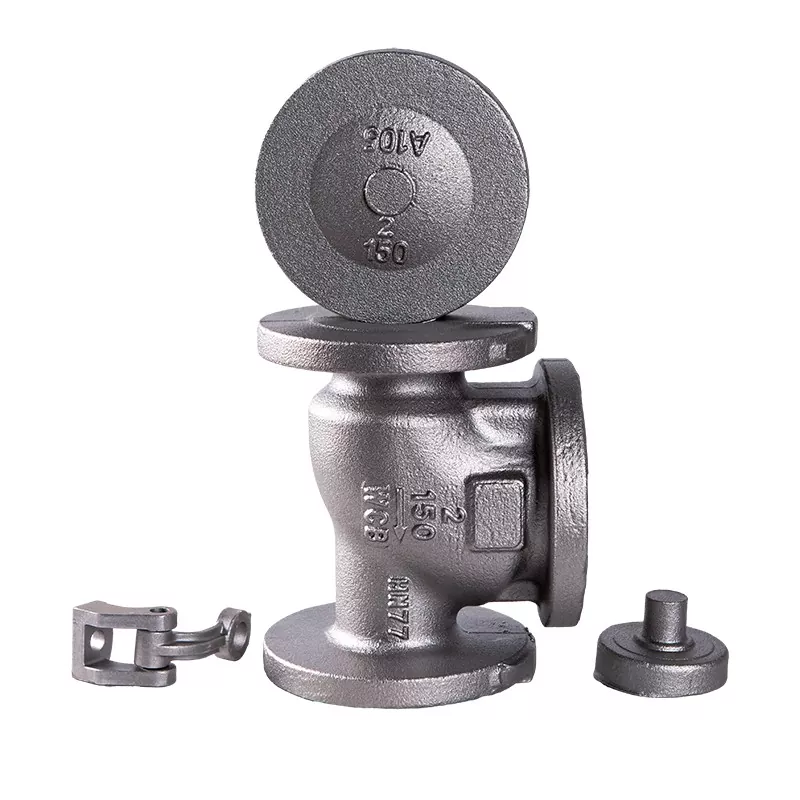
ভালভ ঢালাই হল ভালভ বডি, বনেট, কভার এবং অন্যান্য চাপযুক্ত উপাদান তৈরির জন্য একটি গুরুত্বপূর্ণ উত্পাদন প্রক্রিয়া। সম্পূর্ণরূপে কঠিন উপাদান থেকে একটি ভালভ বডি মেশিন করার সাথে তুলনা করে, ঢালাই নির্মাতাদের আরও দক্ষ উপাদান ব্যবহারের সাথে জটিল প্রবাহ প্যাসেজ এবং বড় ভালভ কাঠামো তৈরি করতে দেয়।
যাইহোক, প্রতিটি ঢালাই পদ্ধতি বা উপাদান প্রতিটি ভালভ প্রয়োগের জন্য উপযুক্ত নয়। কাজের তাপমাত্রা, চাপ, তরল বৈশিষ্ট্য, ভালভের আকার, উপাদানের প্রয়োজনীয়তা এবং উৎপাদন পরিমাণ সবই ঢালাই প্রক্রিয়া এবং চূড়ান্ত উপাদান নকশাকে প্রভাবিত করে। এই গাইড প্রধান ধরনের ব্যাখ্যাভালভ ঢালাই, সাধারণত ব্যবহৃত উপকরণ, উত্পাদন প্রক্রিয়া, ঢালাই ত্রুটি, এবং ঢালাই ভালভ উপাদান সোর্সিং যখন বিবেচনা করার মূল পয়েন্ট.
কেন ভালভ উত্পাদন জন্য ঢালাই ব্যবহার করা হয়?
ভালভ বডিতে প্রায়ই অভ্যন্তরীণ প্রবাহ প্যাসেজ, গহ্বর, আসন এবং সংযোগ কাঠামো থাকে। ঢালাই মেশিনিং করার আগে এই জ্যামিতির অনেকটাই গঠন করতে পারে, যা পরবর্তী প্রক্রিয়াকরণের সময় অপসারণ করা প্রয়োজন এমন উপাদানের পরিমাণ হ্রাস করে।
প্রধান সুবিধার মধ্যে রয়েছে:
- জটিল ভালভ শরীরের জ্যামিতি জন্য উপযুক্ত
- বড় এবং ভারী উপাদান উত্পাদন করতে পারেন
- বিভিন্ন ধাতু খাদ ব্যবহার করার অনুমতি দেয়
- নির্দিষ্ট ডিজাইনের জন্য মেশিনের প্রয়োজনীয়তা হ্রাস করে
- পৃথক উপাদান এবং বৃহত্তর উত্পাদন রান উভয়ের জন্য উপযুক্ত
সাধারণ ভালভ ঢালাই প্রক্রিয়া
বিভিন্ন ঢালাই প্রক্রিয়া মাত্রিক নির্ভুলতা, পৃষ্ঠের সমাপ্তি, উৎপাদন দক্ষতা এবং খরচের বিভিন্ন স্তর প্রদান করে।
বালি ঢালাই
ভালভ বডি এবং অন্যান্য তুলনামূলকভাবে বড় ধাতব উপাদানগুলির জন্য বালি ঢালাই ব্যাপকভাবে ব্যবহৃত হয়। একটি প্যাটার্নের চারপাশে একটি বালির ছাঁচ তৈরি হয় এবং গলিত ধাতু ছাঁচের গহ্বরে ঢেলে দেওয়া হয়।
এটি বিশেষভাবে উপযোগী হয় যখন ভালভের উপাদানগুলি বড় হয়, জটিল অভ্যন্তরীণ প্যাসেজ থাকে বা নমনীয় উত্পাদন পরিমাণের প্রয়োজন হয়।
বিনিয়োগ কাস্টিং
বিনিয়োগ ঢালাই একটি বিশদ ছাঁচ গহ্বর তৈরি করতে একটি নিষ্পত্তিযোগ্য মোম প্যাটার্ন ব্যবহার করে। এটি তুলনামূলকভাবে জটিল আকার এবং ভাল মাত্রিক নির্ভুলতার সাথে উপাদান তৈরি করতে পারে।
এই প্রক্রিয়াটিকে সাধারণত বিবেচনা করা হয় যখন ভালভ উপাদানগুলির ছোট মাত্রা, বিস্তারিত জ্যামিতি, বা কঠোর মাত্রিক প্রয়োজনীয়তা থাকে।
ডাই কাস্টিং
ডাই কাস্টিং চাপে গলিত ধাতুকে পুনরায় ব্যবহারযোগ্য ধাতব ছাঁচে পরিণত করে। এটি উপযুক্ত উপকরণ এবং ভালভ উপাদানগুলির জন্য উচ্চ উত্পাদন দক্ষতা এবং সামঞ্জস্যপূর্ণ মাত্রা প্রদান করতে পারে।
যাইহোক, ডাই কাস্টিং প্রতিটি ভালভ প্রয়োগের জন্য উপযুক্ত নয়, বিশেষ করে যেখানে উপাদান, চাপের প্রয়োজনীয়তা, উপাদানের আকার বা পরিষেবার শর্তগুলির জন্য অন্য ঢালাই পদ্ধতির প্রয়োজন হয়।
কেন্দ্রাতিগ ঢালাই
কেন্দ্রাতিগ ঢালাই ছাঁচ প্রাচীর বিরুদ্ধে গলিত ধাতু বিতরণ ঘূর্ণন ব্যবহার করে। এটি প্রধানত নলাকার বা রিং-আকৃতির উপাদানগুলির সাথে যুক্ত এবং নির্দিষ্ট ভালভ অংশ এবং সংশ্লিষ্ট শিল্প উপাদানগুলির জন্য দরকারী হতে পারে।
ভালভ ঢালাই জন্য ব্যবহৃত সাধারণ উপকরণ
ঢালাই উপাদানটি কেবল তার ক্রয় মূল্যের পরিবর্তে ভালভের অপারেটিং পরিবেশ অনুসারে নির্বাচন করা উচিত।
| উপাদান | সাধারণ বৈশিষ্ট্য | সাধারণ বিবেচনা |
|---|---|---|
| কার্বন ইস্পাত | ভাল শক্তি এবং সাধারণ শিল্প কর্মক্ষমতা | চাপ, তাপমাত্রা এবং তরল অবস্থা অনুযায়ী উপযুক্ত খাদ এবং গ্রেড নির্বাচন করা উচিত |
| স্টেইনলেস স্টীল | ভাল জারা প্রতিরোধের | প্রায়শই ক্ষয়কারী বা চাহিদাযুক্ত তরল পরিবেশের জন্য নির্বাচিত হয় |
| খাদ ইস্পাত | খাদ রচনার উপর নির্ভর করে উন্নত যান্ত্রিক এবং তাপমাত্রা-সম্পর্কিত বৈশিষ্ট্য | যেখানে স্ট্যান্ডার্ড কার্বন ইস্পাত পরিষেবার প্রয়োজনীয়তা পূরণ নাও করতে পারে সেখানে ব্যবহৃত হয় |
| নমনীয় আয়রন | ভাল শক্তি এবং castability | শিল্প এবং জল-সম্পর্কিত ভালভ অ্যাপ্লিকেশনে সাধারণ |
| ঢালাই আয়রন | ভাল castability এবং খরচ দক্ষতা | চাপ, তাপমাত্রা এবং জারা প্রয়োজনীয়তা অনুযায়ী আবেদন মূল্যায়ন করা উচিত |
ভালভ কাস্টিং প্রক্রিয়া কিভাবে কাজ করে?
1. ভালভ নকশা এবং প্যাটার্ন প্রস্তুতি
উত্পাদন প্রক্রিয়া ভালভ উপাদান নকশা সঙ্গে শুরু হয়. ঢালাই প্যাটার্নটি অবশ্যই প্রয়োজনীয় আকৃতি, মাত্রা, মেশিনিং ভাতা, সংকোচন এবং অভ্যন্তরীণ প্যাসেজগুলির জন্য দায়ী।
2. ছাঁচ তৈরি
নির্বাচিত ঢালাই পদ্ধতি অনুযায়ী একটি ছাঁচ প্রস্তুত করা হয়। গলিত ধাতুকে গহ্বরে সঠিকভাবে প্রবাহিত করার অনুমতি দেওয়ার সময় ছাঁচটিকে অবশ্যই ভালভ জ্যামিতিকে সঠিকভাবে পুনরুত্পাদন করতে হবে।
3. ধাতু গলে যাওয়া
নির্বাচিত খাদ নিয়ন্ত্রিত অবস্থার অধীনে গলিত হয়. সামঞ্জস্যপূর্ণ উপাদান বৈশিষ্ট্য বজায় রাখার জন্য রাসায়নিক গঠন এবং গলিত তাপমাত্রা নিরীক্ষণ করা প্রয়োজন।
4. ঢালা
গলিত ধাতু প্রস্তুত ছাঁচ মধ্যে ঢেলে দেওয়া হয়। গেটিং এবং ফিডিং সিস্টেম ধাতব প্রবাহ নিয়ন্ত্রণে সহায়তা করে এবং দৃঢ়ীকরণের সময় সংকোচনের জন্য ক্ষতিপূরণ দেয়।
5. দৃঢ়ীকরণ এবং শীতলকরণ
ধাতুটি ধীরে ধীরে ছাঁচের ভিতরে শক্ত হয়ে যায়। শীতল অবস্থা ঢালাই এর মাইক্রোস্ট্রাকচার, মাত্রিক স্থিতিশীলতা এবং অভ্যন্তরীণ ত্রুটির সম্ভাবনাকে প্রভাবিত করতে পারে।
6. ঢালাই অপসারণ এবং পরিষ্কার করা
দৃঢ়করণের পরে, ঢালাই ছাঁচ থেকে সরানো হয়। বালি, গেট, রাইজার, ফ্ল্যাশ এবং অন্যান্য অবাঞ্ছিত উপাদান পরবর্তী প্রক্রিয়াকরণের আগে সরানো হয়।
7. তাপ চিকিত্সা
উপাদান এবং প্রয়োগের উপর নির্ভর করে, প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য এবং উপাদান অবস্থা পেতে তাপ চিকিত্সা ব্যবহার করা যেতে পারে।
8. মেশিনিং
কাস্টিং সাধারণত চূড়ান্ত সমাপ্ত ভালভ উপাদানের পরিবর্তে মৌলিক আকৃতি তৈরি করে। গুরুত্বপূর্ণ সারফেস যেমন কানেকশন ফেস, ভালভ সিট, স্টেম ওপেনিং এবং সিল করার জায়গাগুলোকে প্রয়োজনীয় মাত্রায় মেশিন করা হয়।
9. পরিদর্শন এবং পরীক্ষা
সমাপ্ত ঢালাই প্রযোজ্য প্রযুক্তিগত প্রয়োজনীয়তা অনুযায়ী পরিদর্শন করা উচিত. ভালভ প্রয়োগের উপর নির্ভর করে, পরিদর্শনে মাত্রিক পরিদর্শন, চাক্ষুষ পরিদর্শন, উপাদান যাচাইকরণ এবং অ-ধ্বংসাত্মক পরীক্ষা অন্তর্ভুক্ত থাকতে পারে।
সাধারণ ভালভ ঢালাই ত্রুটি
ঢালাই গুণমান সমাপ্ত ভালভ উপাদান নির্ভরযোগ্যতা উপর একটি সরাসরি প্রভাব আছে. ছাঁচ নকশা, ধাতু তাপমাত্রা, ঢালা, খাওয়ানো, বা দৃঢ়করণ সঠিকভাবে নিয়ন্ত্রিত না হলে বেশ কিছু ত্রুটি ঘটতে পারে।
পোরোসিটি
পোরোসিটি ঢালাইয়ের মধ্যে শূন্যতা বা গ্যাস-সম্পর্কিত গহ্বরকে বোঝায়। অত্যধিক porosity চাপ-ধারণকারী ভালভ উপাদানের অখণ্ডতা কমাতে পারে.
সংকোচন
দৃঢ়ীকরণের সময় গলিত ধাতুর সংকোচন হিসাবে সংকোচন ঘটতে পারে। সংকোচন-সম্পর্কিত ত্রুটিগুলি হ্রাস করার জন্য সঠিক রাইজার এবং ফিডিং সিস্টেমের নকশা গুরুত্বপূর্ণ।
অন্তর্ভুক্তি
অ-ধাতু অন্তর্ভুক্তি বা অবাঞ্ছিত কণা ঢালাইয়ে আটকে যেতে পারে। পরিষ্কার গলানোর অনুশীলন এবং উপযুক্ত ছাঁচ এবং ঢালা পদ্ধতি এই ঝুঁকি কমাতে সাহায্য করে।
ফাটল
তাপীয় চাপ, বস্তুগত বৈশিষ্ট্য বা অনুপযুক্ত ঢালাই অবস্থার কারণে দৃঢ়ীকরণ বা শীতল হওয়ার সময় ফাটল তৈরি হতে পারে।
মিসরুন এবং কোল্ড শাটস
যখন গলিত ধাতু সম্পূর্ণরূপে ছাঁচের গহ্বরকে পূরণ করে না তখন একটি ভুল হয়ে যায়। একটি ঠান্ডা বন্ধ ঘটতে পারে যখন পৃথক ধাতব প্রবাহ সঠিকভাবে ফিউজিং ছাড়াই মিলিত হয়। উভয় ত্রুটিই ঢালাইয়ের চূড়ান্ত জ্যামিতি এবং অখণ্ডতাকে প্রভাবিত করতে পারে।
কিভাবে ডান ভালভ ঢালাই চয়ন?
ভালভ ঢালাইনির্বাচন ঢালাই পদ্ধতির পরিবর্তে অপারেটিং শর্ত দিয়ে শুরু করা উচিত।
ভালভ উপাদান বিবেচনা করুন
অ্যাপ্লিকেশানের জন্য কার্বন ইস্পাত, স্টেইনলেস স্টীল, অ্যালয় স্টিল, নমনীয় লোহা, ঢালাই লোহা বা অন্য কোনও খাদ প্রয়োজন কিনা তা নির্ধারণ করুন। উপাদান নির্বাচন জারা, তাপমাত্রা, চাপ, এবং তরল সামঞ্জস্য জন্য অ্যাকাউন্ট করা উচিত.
ভালভের আকার এবং জ্যামিতি বিবেচনা করুন
জটিল অভ্যন্তরীণ প্যাসেজ সহ বড় ভালভ বডি এবং উপাদানগুলির জন্য ছোট নির্ভুল উপাদান থেকে বিভিন্ন ঢালাই প্রক্রিয়ার প্রয়োজন হতে পারে।
অপারেটিং তাপমাত্রা এবং চাপ বিবেচনা করুন
চাপ এবং তাপমাত্রা চাপ-ধারণকারী ভালভ উপাদানগুলির উপাদান এবং উত্পাদন প্রয়োজনীয়তাকে প্রভাবিত করে। ঢালাই শুধুমাত্র নামমাত্র ভালভের আকার অনুযায়ী নির্বাচন না করে প্রকৃত পরিষেবার শর্তগুলির জন্য উপযুক্ত হওয়া উচিত।
উৎপাদনের পরিমাণ বিবেচনা করুন
ছোট ব্যাচ বা বড় উপাদানগুলির জন্য, একটি নমনীয় ঢালাই প্রক্রিয়া যেমন বালি ঢালাই উপযুক্ত হতে পারে। উচ্চ-ভলিউম উত্পাদন বৃহত্তর পুনরাবৃত্তিযোগ্যতা এবং উত্পাদন দক্ষতার জন্য ডিজাইন করা টুলিং এবং প্রক্রিয়াগুলিকে ন্যায্যতা দিতে পারে।
ভালভ কাস্টিং কেনার সময় আপনার কী পরীক্ষা করা উচিত?
ভালভ প্রস্তুতকারক, প্রকৌশল সংস্থা এবং শিল্প ক্রেতাদের জন্য, অর্ডার দেওয়ার আগে বেশ কয়েকটি বিবরণ নিশ্চিত করা উচিত।
- উপাদান গ্রেড এবং রাসায়নিক গঠন
- প্রযোজ্য উত্পাদন মান
- ভালভ শরীরের মাত্রা
- মেশিনিং ভাতা
- প্রয়োজনীয় তাপ চিকিত্সা
- পৃষ্ঠের অবস্থা
- মাত্রিক সহনশীলতা
- অ-ধ্বংসাত্মক পরীক্ষার প্রয়োজনীয়তা
- চাপ-সম্পর্কিত প্রয়োজনীয়তা
- পরিদর্শন এবং ডকুমেন্টেশন প্রয়োজনীয়তা
ভালভ ঢালাইয়ের পরে কেন মেশিনিং গুরুত্বপূর্ণ?
ঢালাই প্রাথমিক ভালভ বডি শেপ প্রদান করে, কিন্তু অনেক ক্রিটিকাল সারফেসে অতিরিক্ত মেশিনিং প্রয়োজন। সিলিং সারফেস, ফ্ল্যাঞ্জ ফেস, থ্রেডেড এলাকা, বোর ডাইমেনশন এবং অন্যান্য কার্যকরী বৈশিষ্ট্যগুলিকে নির্দিষ্ট মাত্রার প্রয়োজনীয়তা পূরণ করতে হবে।
এই কারণে, ভালভ ঢালাই এবং মেশিনিং একই উত্পাদন প্রক্রিয়ার অংশ হিসাবে বিবেচনা করা উচিত। ভাল ঢালাই গুণমান পরবর্তী মেশিনিং এবং পরিদর্শনের জন্য একটি স্থিতিশীল সূচনা পয়েন্ট প্রদান করে।
ভালভ কাস্টিং বনাম নকল ভালভ উপাদান
| তুলনা | ভালভ ঢালাই | ভালভ Forging |
|---|---|---|
| জটিল জ্যামিতি | জটিল আকার এবং অভ্যন্তরীণ প্যাসেজের জন্য উপযুক্ত | উপাদান নকশা উপর নির্ভর করে আরো সীমিত |
| বড় উপাদান | অনেক বড় ভালভ সংস্থার জন্য উপযুক্ত | বৃহত্তর গঠন ক্ষমতা প্রয়োজন হতে পারে |
| উপাদান ব্যবহার | কঠিন উপাদান থেকে যন্ত্র কমাতে পারেন | ফরজিং ডিজাইন এবং মেশিনের প্রয়োজনীয়তার উপর নির্ভর করে |
| উত্পাদন নমনীয়তা | বিভিন্ন প্রয়োজনীয়তার জন্য বেশ কিছু ঢালাই প্রক্রিয়া উপলব্ধ | প্রক্রিয়া নির্বাচন দৃঢ়ভাবে উপাদান এবং উপাদান জ্যামিতির উপর নির্ভর করে |
| অভ্যন্তরীণ প্যাসেজ | কোর ব্যবহার করে জটিল প্যাসেজ গঠন করতে পারে | অতিরিক্ত মেশিন বা গঠন অপারেশন প্রয়োজন হতে পারে |
ভালভ ঢালাই সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
ভালভ কাস্টিং কি জন্য ব্যবহৃত হয়?
ভালভ ঢালাই সাধারণত ভালভ বডি, বনেট, কভার, হাউজিং এবং অন্যান্য উপাদান তৈরি করতে ব্যবহৃত হয় যা মেশিন করার আগে জটিল ধাতব জ্যামিতি তৈরি করে উপকৃত হয়।
ভালভ ঢালাই জন্য কোন উপাদান সেরা?
প্রতিটি ভালভের জন্য উপযুক্ত এমন কোন একক উপাদান নেই। কার্বন ইস্পাত, স্টেইনলেস স্টিল, অ্যালয় স্টিল, নমনীয় লোহা এবং ঢালাই লোহা সবই চাপ, তাপমাত্রা, ক্ষয়, তরল বৈশিষ্ট্য এবং প্রযোজ্য মানগুলির উপর নির্ভর করে ব্যবহার করা যেতে পারে।
বালি ঢালাই ভালভ সংস্থার জন্য উপযুক্ত?
হ্যাঁ। বালি ঢালাই ভালভ বডির জন্য ব্যাপকভাবে প্রযোজ্য, বিশেষ করে বড় উপাদান এবং জটিল অভ্যন্তরীণ প্যাসেজ সহ ডিজাইন। উপযুক্ত প্রক্রিয়া এখনও উপাদানটির উপাদান, মাত্রা, গুণমানের প্রয়োজনীয়তা এবং উৎপাদন পরিমাণের উপর নির্ভর করে।
ভালভ ঢালাই মেশিনিং প্রয়োজন?
বেশিরভাগ ক্ষেত্রে, হ্যাঁ। কাস্টিং মৌলিক উপাদান জ্যামিতি তৈরি করে, যখন মেশিনিং প্রয়োজনীয় মাত্রা এবং কার্যকরী পৃষ্ঠতল অর্জন করতে ব্যবহৃত হয়।
ঢালাই ত্রুটিগুলি কীভাবে কমানো যায়?
ত্রুটি নিয়ন্ত্রণ উপযুক্ত প্যাটার্ন এবং ছাঁচ নকশা, সঠিক ধাতু গঠন এবং তাপমাত্রা নিয়ন্ত্রণ, কার্যকর গেটিং এবং খাওয়ানো, নিয়ন্ত্রিত দৃঢ়ীকরণ এবং ঢালাইয়ের পরে উপযুক্ত পরিদর্শন দিয়ে শুরু হয়।
উপসংহার
ভালভ ঢালাই মেশিনিং এবং চূড়ান্ত পরিদর্শনের আগে ভালভ বডি এবং অন্যান্য জটিল ধাতব উপাদান তৈরি করার একটি কার্যকর উপায় প্রদান করে। উপযুক্ত ঢালাই প্রক্রিয়া ভালভের উপাদান, আকার, জ্যামিতি, অপারেটিং অবস্থা, উত্পাদন পরিমাণ এবং গুণমানের প্রয়োজনীয়তার উপর নির্ভর করে।
ভালভ কাস্টিং সোর্সিং ক্রেতাদের জন্য, অর্ডার দেওয়ার আগে উপাদানের গ্রেড, ঢালাই পদ্ধতি, মাত্রা, মেশিনের প্রয়োজনীয়তা, তাপ চিকিত্সা, পরিদর্শন মান এবং ডকুমেন্টেশন নিশ্চিত করা গুরুত্বপূর্ণ। একটি সমন্বিত প্রক্রিয়া হিসাবে ঢালাই, মেশিনিং, পরিদর্শন এবং মান নিয়ন্ত্রণ পরিচালনা করতে সক্ষম একজন সরবরাহকারী সমাপ্ত ভালভ উপাদানগুলির সংগ্রহকেও সহজ করতে পারে।
অনুসন্ধান পাঠান

X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি